三条表面处理线同日联调:网带 12 m,产能 1.2 t/h
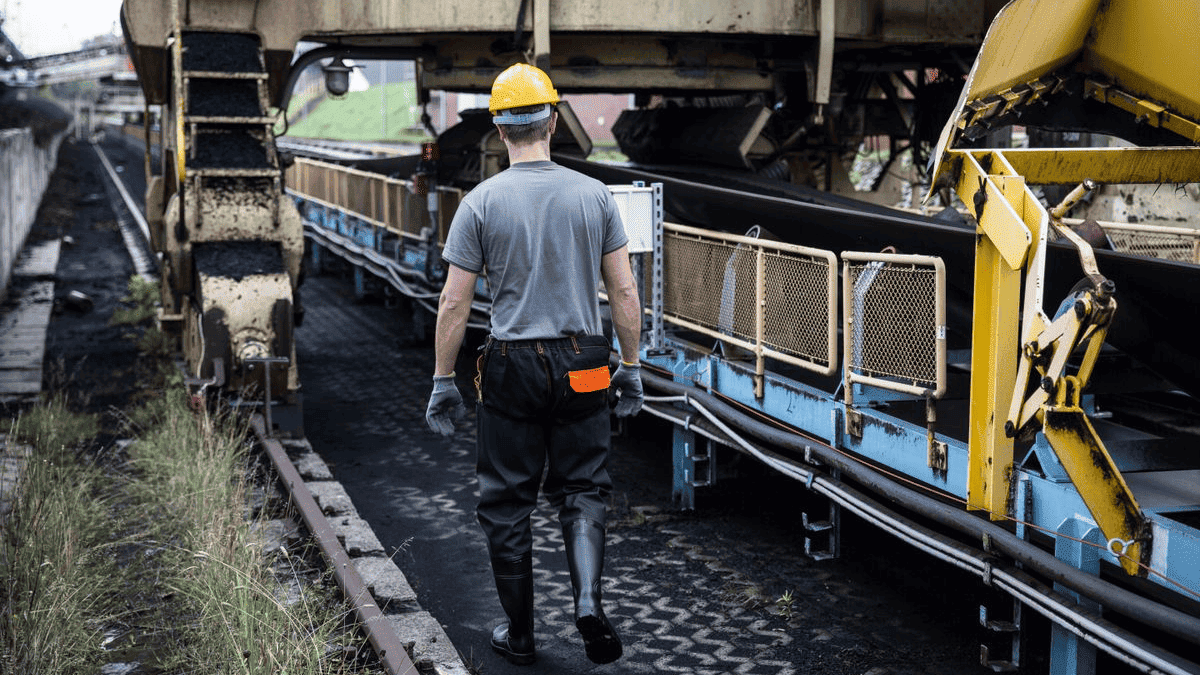
2026 年 7 月 7 日,东皇装配车间三条表面处理线完成 72 小时联调,其中两条脱水烘干线、一条抛光整线,单线网带长度 12 m。联调从 7 月 4 日开始,三班倒连续跑。
脱水烘干线按 1.2 t/h 跑,脱水 6 分钟、烘干 18 分钟、冷却 2 分钟,出料含水率 0.28%。抛光整线 6 工位,节拍 75 秒,首件与第 300 件 Ra 差值 0.02 μm。
三条线的三段温度曲线、节拍表与 12 件首件检测记录装订成册,随线交付。联调期间换型 4 次,每次换型用时 8–11 分钟。
三条线在 7 月 9 日拆机装车,分别发往广东、山东与越南三个厂区。装车前按木箱编号核对备件,共 46 箱,清单与箱号一一对应。
联调分空载 6 小时、负载 66 小时,累计 72 小时。三条线各配 1 名调试员与 1 名电工,三班倒每班 4 人。
温度曲线用 9 点测温仪记录,每 5 分钟采 1 次,单线生成 864 条数据。网带跑偏量 2.4 mm,张紧压力 0.5 MPa。
46 箱备件按线体分 3 组,木箱编号 A01–A46。装车前复称,总重 18.6 t,三车分别载 7.2 t、6.1 t、5.3 t。
联调数据存本地服务器,单线 864 条温度记录加 72 小时电流曲线,文件共 46 MB。验收时随机抽 30 条复核。
三条线交付后各留 1 名调试员驻场 5 天,处理换型与报警 12 次,平均响应 1.6 小时。驻场日志由双方签字确认。
联调用红外测温仪 3 台,量程 −20–500 ℃,精度 ±1 ℃。每线布 9 个测点,含进出料与三段温区。
网带张紧用气缸加蓄能器,压力 0.5 MPa,跑偏量 2.4 mm。纠偏光电 2 组,偏移 5 mm 报警。
三条线总重 18.6 t,装车用 2 台 10 t 行车,单件最大 2.8 t。木箱底座高 100 mm,便于叉车作业。
三条线各配 1 台 100 A 断路器,线间预留 1.2 m 检修通道。电柜加装温湿度控制器,柜温高于 40 ℃ 启动风扇。
联调期间做 3 次断电恢复测试,每次重启到正常运行 4 分钟。PLC 程序与参数备份 2 份,分存服务器与 U 盘。